
粉末床重涂机制资料:辊与刮刀怎样形成铺粉层
2026-11-07
粉末床重涂机制资料:辊与刮刀怎样形成铺粉层
粉末床重涂是选择性激光烧结资料中的一段具体铺粉机制:重涂器把粉末带到打印区域,形成下一层可以接受能量的平整粉末层。打印平台、粉末储料、重涂构件和热管理各有职责。把这些对象分开,才能理解为什么同样写着“铺粉”,不同机器仍可能采用不同的辊、刮刀或供粉路线。
重涂器把粉末送到新的工作层
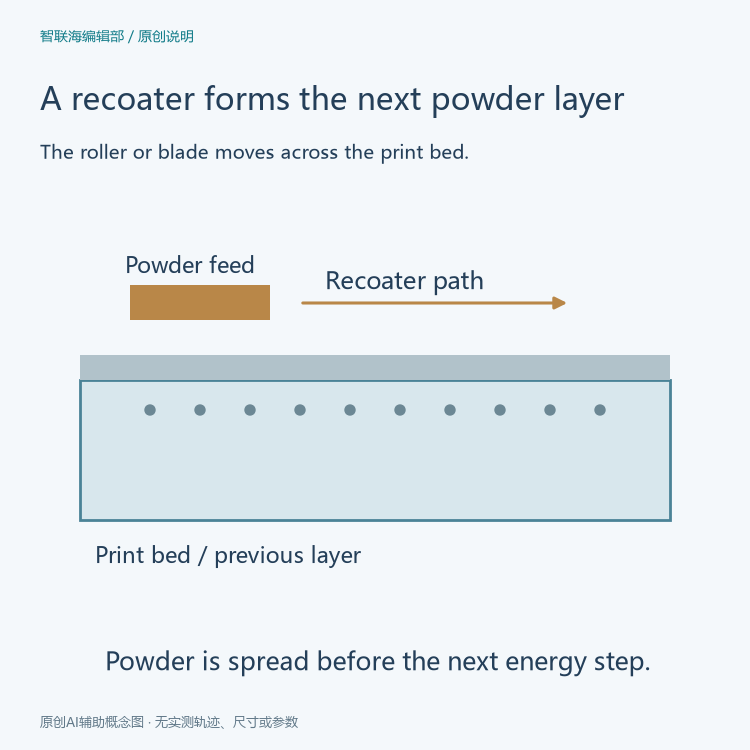
Formlabs官方SLS资料将重涂器描述为沿打印腔顶部左右移动的构件,把粉末铺到打印表面,形成新的打印层。它处理的是粉末床表面几何,不是激光本身,也不是已经烧结完成的零件。
因此,重涂器的移动方向和工作区域应与打印床一起阅读。粉末从储料位置进入铺粉路径,经过重涂构件后覆盖先前的层或打印床。这个顺序说明了为什么一层粉末必须先形成,后续能量作用才有明确的平面对象。
辊和刮刀都属于重涂路线中的具体成员
3D Systems的SLS 380官方资料把粉末布局列为可变速反向旋转辊,并将其放在打印规格与热控制一起说明。另一类系统可能使用平直刮刀或不同的重涂组件。资料中的共同问题是如何形成粉末层,具体构件身份仍要跟随对应设备。
“重涂器”是功能名称,不应被自动改写成所有机器都有同样直径、转速或接触方式的辊。平直构件、旋转辊和供粉槽之间的机械关系可能不同。技术记录应保留设备型号与原厂术语,而不是从一个型号的图示补出另一型号的结构。
平整层是后续能量作用的几何基础
粉末床资料里的“层”首先是材料表面的位置关系。重涂器经过床面后,形成连续覆盖的粉末区域;随后激光或其他能量系统才在指定区域改变粉末状态。重涂过程本身不等于烧结过程,也不等于已经完成的零件轮廓。
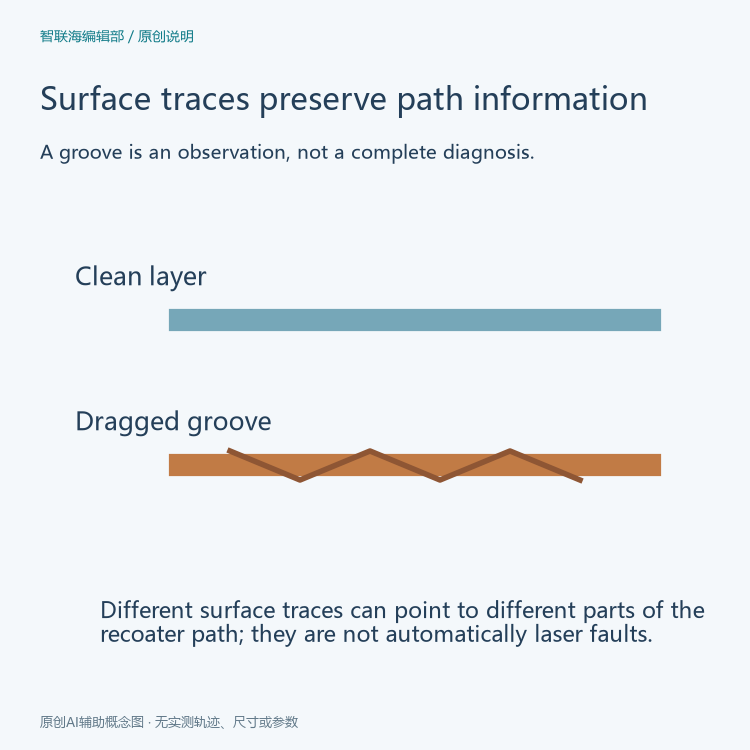
这个先后关系解释了为什么重涂异常会留下具有方向性的表面痕迹。Formlabs列举的重涂问题包括水平沟槽、条纹、垂直波纹和周期性波纹。资料把这些现象与辊、齿条齿轮、线性导轨或污染物的不同位置联系起来,读者不应把所有痕迹都归因于激光功率。
粉末污染会改变重涂路径
Formlabs说明,辊上的污染可能沿打印床刮出沟槽,齿条与齿轮执行机构中的粉末或碎屑可能造成垂直波纹,辊磨损或重涂系统中的碎屑则可能带来有规律的波纹。这里的共同机制是重涂构件与粉末床之间的相对运动受到干扰。
这些资料适合帮助读者区分观察对象:表面痕迹属于打印结果,污染位置属于设备路径,重涂器属于形成粉末层的执行构件。它们不是同一个字段。仅凭一条沟槽照片,不能推断未知设备的辊已经达到某个磨损程度,也不能推断整次构建的热条件。
热控制与铺粉属于相连但不同的环节
3D Systems的SLS 380资料还介绍八区加热器、红外相机和闭环热管理,用于监测和控制构建腔内的热均匀性。热管理影响粉末和层的温度背景,重涂器则负责把粉末布局成新的层。
这两个环节可以在同一台设备中协同工作,却不应合并成“重涂器控制温度”的说法。一个构件负责材料分布,另一套成员负责热场测量或加热。阅读规格时,应分别保留热传感器、加热器、粉末布局和能量扫描的名称。
供粉、打印床与回收路径也要有明确边界
官方资料提到储料、打印床和粉末处理方案。3D Systems还把自动粉末回收列入材料处理选项;这说明多余粉末的去向是设备流程的一部分,但不能因此把所有系统都写成具有相同回收模块或相同循环比例。
一份清楚的设备资料可以按“供粉—重涂—成层—能量作用—多余粉末处理”的顺序记录对象。这个顺序比只抄一个“层厚”数字更能说明结构关系,也避免把某个产品页面中的规格数值推广到未知设备。
原厂术语要与设备身份一起保存
本文于2026年11月7日完整阅读Formlabs重涂器资料与3D Systems SLS 380原厂手册,采用其中关于重涂构件、粉末布局和热控制的机制说明。没有进行打印、清洁、维修或参数设置。两张原创图只表达粉末层形成与热管理分工,不是设备照片或实测结果。
更多基础内容见增材制造设备栏目与技术文章目录。记录重涂器、打印床、热管理和粉末处理的具体身份,才能让一条“铺粉异常”描述保持在原厂资料真正支持的范围内。


