
磨粒流加工资料:介质流量、温度与黏度怎样关联
2026-11-06
磨粒流加工资料:介质流量、温度与黏度怎样关联
磨粒流加工把磨料介质送过工件通道,让流动中的介质在经过的表面产生加工作用。理解这一过程时,推动介质的压力、实际通过的流量以及介质的温度和黏度,需要放在同一条关系链里观察。压力提供驱动力,却不等于所有时间、所有位置都具有同样的介质流动状态。
工件通道位于介质往复路径中
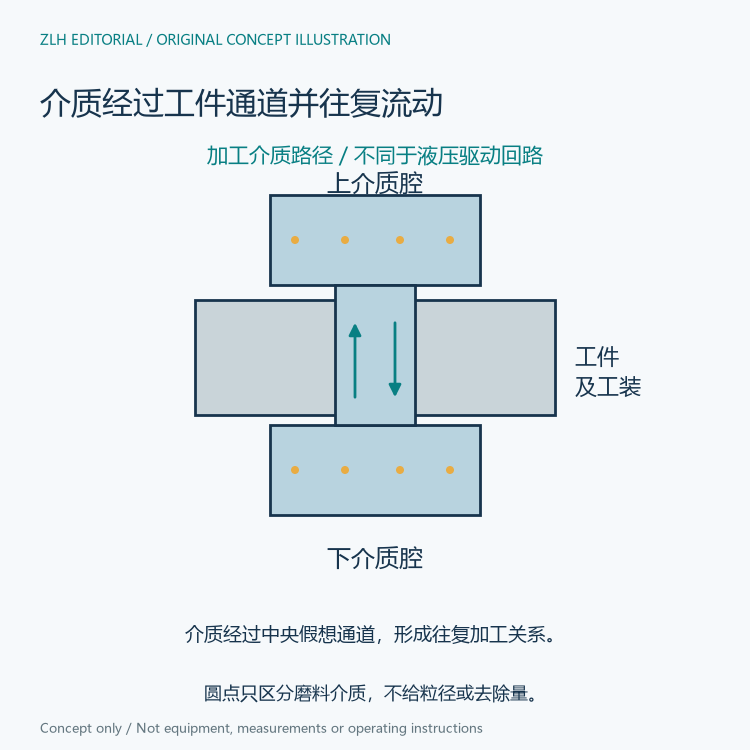
Extrude Hone的AUTOFLOW技术公告给出了上、下介质缸、工件与工装之间的关系,并说明该装置以往复方式在两个方向执行过程。这里的工件通道是介质经过并做加工功的区域,介质缸和液压缸则承担不同的机械职责。
读取这张结构关系时,应把加工介质路线与液压驱动路线分开。两者共同参与机器工作,但不能把驱动液压油直接画成进入工件的加工介质。中央工装还会参与限定介质经过的路径,因此一张只画外部机架的照片不足以交代工件表面怎样接触介质。
恒定压力与恒定流量关注不同条件
这份公告把传统的恒定介质压力方式,与AUTOFLOW旨在维持介质流量的方式进行比较。原文指出,在压力保持条件下,介质温度、流量和黏度仍可能出现变化。保持一个驱动条件,不代表所有过程变量已经同时固定。
公告还把流量解释为加工介质经过工件通道的速度关系,并在控制说明中由推进缸的线速度换算体积流量。线速度与体积流量相关,却分别属于运动和单位时间通过体积的描述。只有在相应几何关系成立时,二者的换算才有明确含义。
温度和黏度会影响介质在通道内的分布
原厂说明,介质温度升高及随之发生的黏度降低,可能使流动更集中于介质团的中心区域,边缘区域较慢,从而使不同位置受到的加工作用不同。这把热状态、材料流变性质与空间分布连接起来,而不是只讨论加工总时间。
因此,同样是介质经过一个通道,中心和靠壁区域的作用仍值得分别理解。把流动示意画成整块颜色一致的刚性塞子,会隐藏公告所讨论的分布变化;把某一条概念流线当成真实速度测量,也同样超出了图示能表达的范围。
流量控制由反馈关系构成
AUTOFLOW公告描述了位移编码器、控制器和比例流量控制阀之间的反馈关系。控制器根据推进运动获得速度与流量信息,再与目标流量比较,通过相关阀改变回退缸一侧的阻力。这个说明把检测、比较和机械响应连在一起。
其中,位移信息并不是直接测得了工件表面去除量。它服务于介质运动控制,而加工结果还与介质性质、工件通道和过程条件共同相关。理解控制结构可以说明机器在调节什么,却不能把一个运动反馈值写成成品表面质量的直接读数。
外部温控套与流路内冷却结构占据不同位置
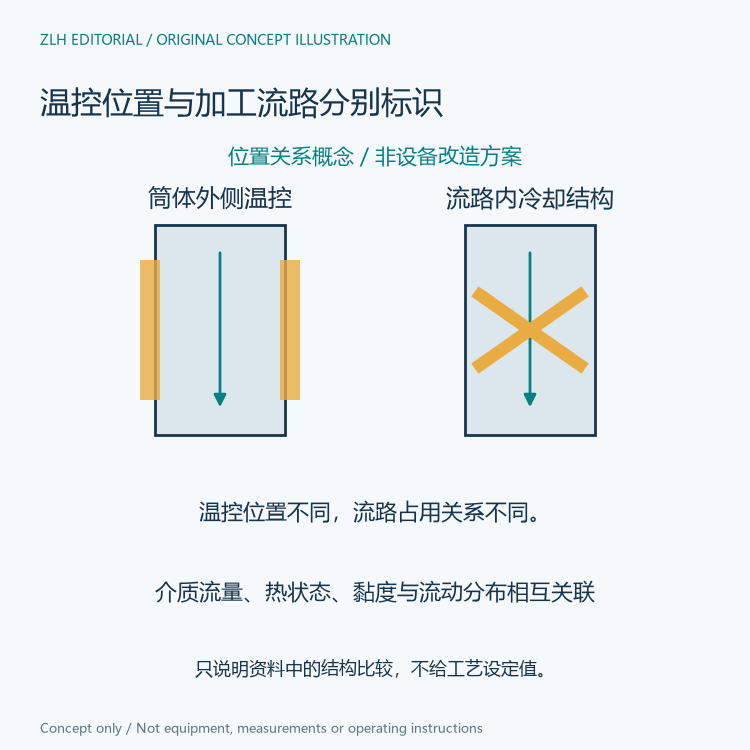
公告将介质筒外部的加热或冷却方式,与介质流路中的交叉冷却结构作比较。前者在筒体外侧进行热管理,后者位于流路之中。两者不只是名字不同,还涉及通道占用、工件工装空间及介质接触位置。
资料讨论外部温控的作用时,以相应流量和温度状态为背景。因而这段原理不能变成“任意磨粒流设备都可直接拆掉流路内冷却器”的结论。所比较的是公告中的过程结构,设备自身的尺寸和温控配置仍有具体范围。
产品资料把基础功能与配置选项分开列出
SPECTRUM官方产品资料同样列出实时介质流量控制、温度管理及可配置系统,同时在后页区分标准与选配附件。页面出现某项温控或工件搬运功能,不代表所有机器规格都具有完全相同的附件组合。
更多机制可见工业加工资料栏目和技术文章目录。把压力驱动、介质运动、温度黏度联系和工件接触路径一起保留,才能解释磨粒流加工为何关注过程稳定性,也能避免把一种控制方法等同于无条件一致的加工结果。


